


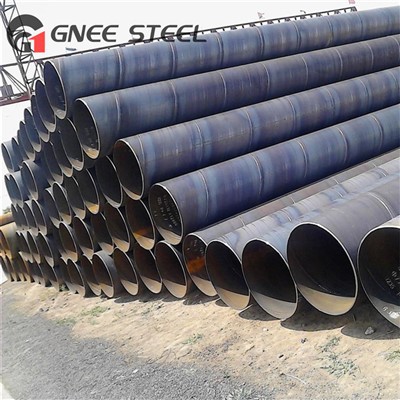
SSAW stalen buis
Wat is het verschil tussen ondergedompelde booggelaste buizen met rechte naad en spiraalvormige ondergedompelde booggelaste buizen?
LSAW en SSAW zijn variaties op SAW-buizen (ondergedompeld booglassen). Het verschil tussen beide is de lasmethode. Bij ondergedompelde booggelaste buizen met langsnaden is het lassen longitudinaal, wat betekent dat het staal (warmgewalste spoel) tot een buis wordt gerold en de las vervolgens in de lengterichting wordt gelast.
Bij het type SSAW worden stalen spiralen spiraalvormig gelast, als een spiraal, zodat de spiraal (strip) de vorm van een buis aanneemt. SAW-buizen worden voornamelijk gebruikt voor olie- en gastransport. Naadloze (niet-gelaste) buizen worden daarentegen vooral gebruikt bij olie- en gasexploratieprojecten.
Spiraalvormige stalen buizen(SSAW-buizen) en stalen buizen met rechte naad worden momenteel veel gebruikt in watertoevoerleidingen, de bouw en andere industrieën, maar er zijn grote verschillen tussen beide.
1. Verschillende drukdragende mogelijkheden
De sterkte van stalen spiraalbuizen is over het algemeen hoger dan die van stalen buizen met rechte naad. Het belangrijkste productieproces is ondergedompeld booglassen. Spiraalgelaste stalen buizen kunnen knuppels van dezelfde breedte gebruiken om stalen buizen met verschillende diameters te produceren, of smallere knuppels gebruiken om stalen buizen met grotere diameters te produceren.
2. Verschillende specificaties
De specificaties van stalen spiraalbuizen liggen over het algemeen boven de 219 mm, en de meeste hebben een grote diameter. De specificaties van stalen buizen met rechte naad hebben meestal een kleine diameter, maar sommige fabrikanten hebben ook veel grote diameters.
Standaard en classificatie van SSAW-koolstofpijp
|
Classificatie |
Standaard |
Belangrijkste producten |
|
Lijn pijp |
API 5L PSL1/2 |
Lijn pijp |
|
Behuizing |
API 5CT/ISO 11960 PSL1 |
Stalen buis voor gebruik als behuizing of buis voor putten van de aardolie- en aardgasindustrie |
|
Stalen buis voor vloeistofservice |
ASTM A53 |
Zwarte en thermisch verzinkte, gelaste en naadloze stalen buis |
|
BS EN10217-2 |
Gelaste staalsoorten voor drukdoeleinden - technische leveringsvoorwaarden - deel 2: Elektrisch gelaste buizen van niet-gelegeerd en gelegeerd staal met gespecificeerde eigenschappen bij verhoogde temperatuur |
|
|
BS EN10217-5 |
Gelaste staalsoorten voor drukdoeleinden - technische leveringsvoorwaarden - deel 5: ondergedompelde booggelaste niet-gelegeerde en gelegeerde stalen buizen met gespecificeerde eigenschappen bij verhoogde temperatuur |
|
|
Stalen buis voor gewone constructie |
ASTM A252 |
Gelaste en naadloze stalen buispalen |
|
BS EN10219-1 |
Koudgevormde gelaste structurele holle profielen van niet-gelegeerd en fijnkorrelig staal - deel 1: Technische leveringsvoorwaarden |
|
|
BS EN10219-2 |
Koudgevormde gelaste structurele holle profielen van niet-gelegeerd en fijnkorrelig staal - deel 2: toleranties afmetingen en profieleigenschappen |
Chemische analyse en mechanische eigenschappen van SSAW stalen buizen
| Standaard | Cijfer | Chemische samenstelling (max)% | Mechanische eigenschappen (min) | |||||
| C | Si | Mn | P | S | Treksterkte (Mpa) | Opbrengststerkte (Mpa) | ||
| API5CT | h40 | - | - | - | - | 0.030 | 417 | 417 |
| J55 | - | - | - | - | 0.030 | 517 | 517 | |
| K55 | - | - | - | - | 0.300 | 655 | 655 | |
| API 5L PSL1 | A | 0.22 | - | 0.90 | 0.030 | 0.030 | 335 | 335 |
| B | 0.26 | - | 1.20 | 0.030 | 0.030 | 415 | 415 | |
| X42 | 0.26 | - | 1.30 | 0.030 | 0.030 | 415 | 415 | |
| X46 | 0.26 | - | 1.40 | 0.030 | 0.030 | 435 | 435 | |
| X52 | 0.26 | - | 1.40 | 0.030 | 0.030 | 460 | 460 | |
| X56 | 0.26 | - | 1.40 | 0.030 | 0.030 | 490 | 490 | |
| X60 | 0.26 | - | 1.40 | 0.030 | 0.030 | 520 | 520 | |
| X65 | 0.26 | - | 1.45 | 0.030 | 0.030 | 535 | 535 | |
| X70 | 0.26 | - | 1.65 | 0.030 | 0.030 | 570 | 570 | |
| API5L PSL2 | B | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 415 | 415 |
| X42 | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 415 | 415 | |
| X46 | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | 435 | 435 | |
| X52 | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | 460 | 460 | |
| X56 | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | 490 | 490 | |
| X60 | 0.12 | 0.45 | 1.60 | 0.025 | 0.015 | 520 | 520 | |
| X65 | 0.12 | 0.45 | 1.60 | 0.025 | 0.015 | 535 | 535 | |
| X70 | 0.12 | 0.45 | 1.70 | 0.025 | 0.015 | 570 | 570 | |
| X80 | 0.12 | 0.45 | 1.85 | 0.025 | 0.015 | 625 | 625 | |
| ASTM A53 | A | 0.25 | 0.10 | 0.95 | 0.050 | 0.045 | 330 | 330 |
| B | 0.30 | 0.10 | 1.20 | 0.050 | 0.045 | 415 | 415 | |
| ASTM A252 | 1 | - | - | - | 0.050 | - | 345 | 345 |
| 2 | - | - | - | 0.050 | - | 414 | 414 | |
| 3 | - | - | - | 0.050 | - | 455 | 455 | |
| EN10217-1 | P195TR1 | 0.13 | 0.35 | 0.70 | 0.025 | 0.020 | 320 | 320 |
| P195TR2 | 0.13 | 0.35 | 0.70 | 0.025 | 0.020 | 320 | 320 | |
| P235TR1 | 0.16 | 0.35 | 1.20 | 0.025 | 0.020 | 360 | 360 | |
| P235TR2 | 0.16 | 0.35 | 1.20 | 0.025 | 0.020 | 360 | 360 | |
| P265TR1 | 0.20 | 0.40 | 1.40 | 0.025 | 0.020 | 410 | 410 | |
| P265TR2 | 0.20 | 0.40 | 1.40 | 0.025 | 0.020 | 410 | 410 | |
| EN10217-2 | P195GH | 0.13 | 0.35 | 0.70 | 0.025 | 0.020 | 320 | 320 |
| P235GH | 0.16 | 0.35 | 1.20 | 0.025 | 0.020 | 360 | 360 | |
| P265GH | 0.20 | 0.40 | 1.40 | 0.025 | 0.020 | 410 | 410 | |
| EN10217-5 | P235GH | 0.16 | 0.35 | 1.20 | 0.025 | 0.020 | 360 | 360 |
| P265GH | 0.20 | 0.40 | 1.40 | 0.025 | 0.020 | 410 | 410 | |
| EN10219-1 | S235JRH | 0.17 | - | 1.40 | 0.040 | 0.040 | 360 | 360 |
| S275JOH | 0.20 | - | 1.50 | 0.035 | 0.035 | 410 | 410 | |
| S275J2H | 0.20 | - | 1.50 | 0.030 | 0.030 | 410 | 410 | |
| S355JOH | 0.22 | 0.55 | 1.60 | 0.035 | 0.035 | 470 | 470 | |
| S355J2H | 0.22 | 0.55 | 1.60 | 0.030 | 0.030 | 470 | 470 | |
| S355K2H | 0.22 | 0.55 | 1.60 | 0.030 | 0.030 | 470 | 470 | |
Spiraalvormige ondergedompelde boogspiraalvormige stalen buis

Spiraalnaadgelaste stalen buis
Het productieproces van ondergedompelde stalen buizen met spiraalnaad omvat hoofdzakelijk stappen zoals voorbehandeling van stalen platen, krullen, vormen, lassen, interne en externe lasnaadbehandeling, niet-destructief testen, rechttrekken, eindverwerking, roestverwijdering en spuitlakken. Na voltooiing van de lasbewerking zijn ook niet-destructieve tests vereist om de kwaliteit van de las en de integriteit van het buislichaam te garanderen. Veelgebruikte niet-destructieve testmethoden zijn onder meer radiografische tests, ultrasone tests, testen op magnetische deeltjes, enz.

Gnee-productcertificaat

Gnee Company-team

Gnee Group nam deel aan de NECC-tentoonstelling

Gnee Klantbezoek

Gnee Factory-omgeving

Gnee Verpakking en verzending

Populaire tags: ssaw stalen buis, China ssaw stalen buis fabrikanten, leveranciers, fabriek
Een paar
A252 GR.1 HeibuisVolgende
Q355D SSAW stalen buisMisschien vind je dit ook leuk




Aanvraag sturen