


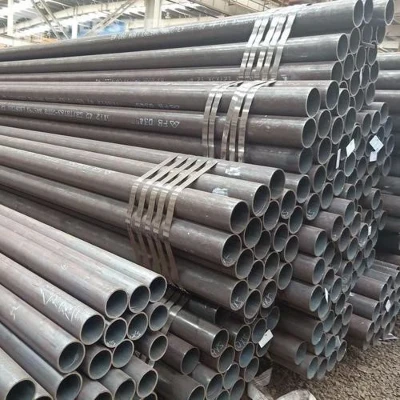
L485M is een staalaanduiding voor pijpleidingen, gedefinieerd in de API 5L-standaard (standaard van het American Petroleum Institute), die behoort tot microgelegeerd staal met hoge sterkte. De 'M' geeft aan dat het een gecontroleerd wals- of gecontroleerd koelproces ondergaat (Thermo-Mechanical Controlled Process, TMCP), wat resulteert in een superieure taaiheid en lasbaarheid bij lage- temperaturen. De belangrijkste kenmerken zijn onder meer:
1. Chemische samenstelling: Koolstofgehalte kleiner dan of gelijk aan 0,12%, mangaangehalte kleiner dan of gelijk aan 1,60%, met toevoeging van microlegeringselementen zoals niobium en vanadium om de sterkte te verbeteren (zie API 5L, 46e editie).
2. Mechanische eigenschappen: Minimale vloeigrens 485 MPa, treksterkte 535-760 MPa, rek groter dan of gelijk aan 18% (volgens ISO 3183-norm).
3. Toepasbare omgeving: Wordt vaak gebruikt in omgevingen met lage- temperaturen onder de -20 graden, zoals olie- en gaspijpleidingprojecten in het Noordpoolgebied.
Chemische samenstelling van L485M-staal
Koolstof (C): Minder dan of gelijk aan 0,12%
Mangaan (Mn): 1,60-1,80%
Niobium (Nb): 0,06-0,08%
Titaan (Ti): 0,026-0,032%
Molybdeen (Mo): 0,12-0,16%
Chroom (Cr): 0,16-0,20%
Nikkel (Ni): 0,11-0,18%
Zwavel (S): Minder dan of gelijk aan 0,005%
Fosfor (P): minder dan of gelijk aan 0,02%
Mechanische eigenschappen van L485M-staal
Opbrengststerkte (ReL): 485-605 MPa (werkelijke productie kan 517-593 MPa bereiken);
Treksterkte (Rm): groter dan of gelijk aan 570 MPa (werkelijk 641-695 MPa);
Verlenging (A50): groter dan of gelijk aan 22% (sommige kunnen 34% bereiken (hierboven);
Impactenergie bij lage- temperatuur: groter dan of gelijk aan 270 J (dwars) bij -60 graden, afschuifgebied bij drop hammer tear test (DWTT) groter dan of gelijk aan 88% bij -15 graden;
Opbrengstverhouding: kleiner dan of gelijk aan 0,88 (waarborgen van plasticiteitsreserve).
De belangrijkste verschillen tussen L485 en L485M:
Gebruikers noemen L485-stalen buizen doorgaans geproduceerd met behulp van conventionele warmwalsprocessen van dezelfde kwaliteit.
De belangrijkste verschillen zijn als volgt:
1. Procesverschillen: L485M gebruikt het TMCP-proces om de korrelgrootte te verfijnen, wat resulteert in een superieure slagvastheid vergeleken met gewone L485 (impactenergie bij -40 graden groter dan of gelijk aan 60J, terwijl L485 groter dan of gelijk is aan 40J).
2. Koolstofequivalent: L485M heeft een koolstofequivalent (Ceq) van minder dan of gelijk aan 0,43%, wat resulteert in een lager risico op koudscheuren tijdens het lassen (berekeningsformule: Ceq=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15).
3. Toepassingsscenario's: L485 wordt meestal gebruikt voor pijpleidingen bij omgevingstemperatuur, terwijl L485M geschikt is voor hoge-druk, lage- temperatuur of corrosieve omgevingen.


